 German
 English
 Arabic
 Spanish
Der Henkel eines Glasbechers ist selten nur ein einfacher Henkel. In einer Produktlinie, in der Form, Material und Fassungsvermögen bereits die Artikelnummer bestimmen, ist der Henkel das einzige Merkmal, das direkt beeinflusst, wie ein Kunde täglich mit dem Trinkgefäß umgeht. Er entscheidet darüber, ob sich der Becher bei linkshändigem Griff sicher anfühlt, ob er sich ordentlich in einem gewerblichen Geschirrspülkorb stapeln lässt und ob das fertige Produkt den Thermoschock einer automatisierten Abfüllanlage übersteht. Bei Xuzhou Jianmei Glass Products stellen wir Borosilikatglas her Glasbecher mit Henkel für Marken in Nordamerika, Europa und dem Nahen Osten, und die Designentscheidungen rund um diesen einzigen Befestigungspunkt entscheiden stets darüber, ob ein reibungsloser Produktionsablauf oder kostspielige Nacharbeiten die Folge sind. Was in den meisten Beschaffungsleitfäden nur als Randnotiz behandelt wird, hat tatsächlich Einfluss auf die Formkosten, die Glühparameter und die Ausnutzung des Verpackungsraums. Dieser Artikel behandelt die spezifischen Optionen für die Griffgestaltung, die chinesische Hersteller anbieten, die produktionstechnischen Einschränkungen, die bestimmen, welche Designs bei Borosilikatglas realisierbar sind, sowie die Überlegungen zur kundenspezifischen Formgestaltung, die sich auf die Vorlaufzeit und die Stückkosten auswirken.
Warum die Herstellung von Griffen aus Borosilikatglas andere Werkzeuge erfordert
Griffe aus Kalk-Natron-Glas Glasbechers sind ein gut bekanntes Terrain. Die niedrigere Verarbeitungstemperatur und die flachere Viskositätskurve des Materials machen es bei einem Press- und Blasverfahren besonders fehlerverzeihend. Borosilikatglas mit seinem höheren Schmelzpunkt und engerem Verarbeitungsbereich verändert die geometrischen Vorgaben. Das Glas geht schneller vom formbaren in den starren Zustand über, sodass das Zeitfenster für die Anbringung eines Henkels schrumpft. Ein Design, das bei einer 450-Gramm-Café-Tasse funktioniert, kann bei einer Borosilikat-Version derselben Form wiederholt fehlschlagen, wenn der Querschnitt des Henkels zu dick ist, da die Restwärme im Körper die Verbindungstemperatur nicht lange genug gleichmäßig aufrechterhalten kann, damit der Henkel spannungsfrei verschmelzen kann.
Unser Formteam hat dies bereits früh bei einem Projekt für eine europäische Hotelkette festgestellt, bei dem das ursprüngliche Griffdesign einen ovalen Querschnitt von etwa 14 Millimetern an der breitesten Stelle aufwies. Die Versuche mit Borosilikatglas zeigten bei über 40 Prozent der Teile, die die Glühkammer verließen, Mikrorisse am oberen Befestigungspunkt. Durch die Verringerung des Querschnitts auf 11 Millimeter und die Abflachung der Kontaktfläche, an der der Henkel auf den Becherkörper trifft, sank die Ausschussquote auf unter drei Prozent. Diese Anpassung erhöhte das Gesamtgewicht des Glases um weniger als zwei Gramm, erforderte jedoch eine Modifikation des Formeinsatzes, die viele Fabriken erst nach der Produktion von Tausenden von Einheiten im Nachhinein korrigieren würden, da die ursprüngliche Form nach der Zeichnung des Käufers und nicht nach dem Verhalten des Glases gefertigt worden war. Dieser Unterschied zwischen der Einreichung einer Zeichnung und der Einreichung einer serienreifen Zeichnung ist meiner Erfahrung nach die größte einzelne Ursache für Verzögerungen bei der Vorlaufzeit, die ich bei Projekten zur individuellen Anpassung von Henkeln beobachte.
Behandlung von Befestigungsarten, die Temperaturwechselbelastungen standhalten
Die Befestigungsmethode ist ebenso wichtig wie die Form des Griffs. Chinesische Hersteller von Borosilikatglas bieten in der Regel drei Befestigungsmethoden an, wobei jede ein anderes Verhältnis zwischen Kosten und Haltbarkeit aufweist, das aus einer CAD-Darstellung nicht ersichtlich ist.
Gezogene Henkel, die durch das Ziehen einer Falte aus dem Becherkörper selbst entstehen, ergeben ein nahtloses, organisches Profil ohne sichtbare Verbindungsstelle. Sie sind strukturell die stabilste Variante, da es keine Grenzschicht gibt, an der zwei separate Glasmassen aufeinandertreffen. Der Nachteil liegt in der Geometrie: Gezogene Henkel sind in der Regel einfache Schlaufen oder ohrförmige Profile, bei denen sich komplexe Kurven oder flache Griffflächen nur begrenzt realisieren lassen. Für einen minimalistischen, geradwandigen Becher, bei dem Haltbarkeit Vorrang vor dekorativen Details hat, sind gezogene Henkel oft die richtige Wahl, und sie verursachen keine zusätzlichen Formkosten, da der Henkel aus derselben Glasmasse wie der Becherkörper geformt wird.
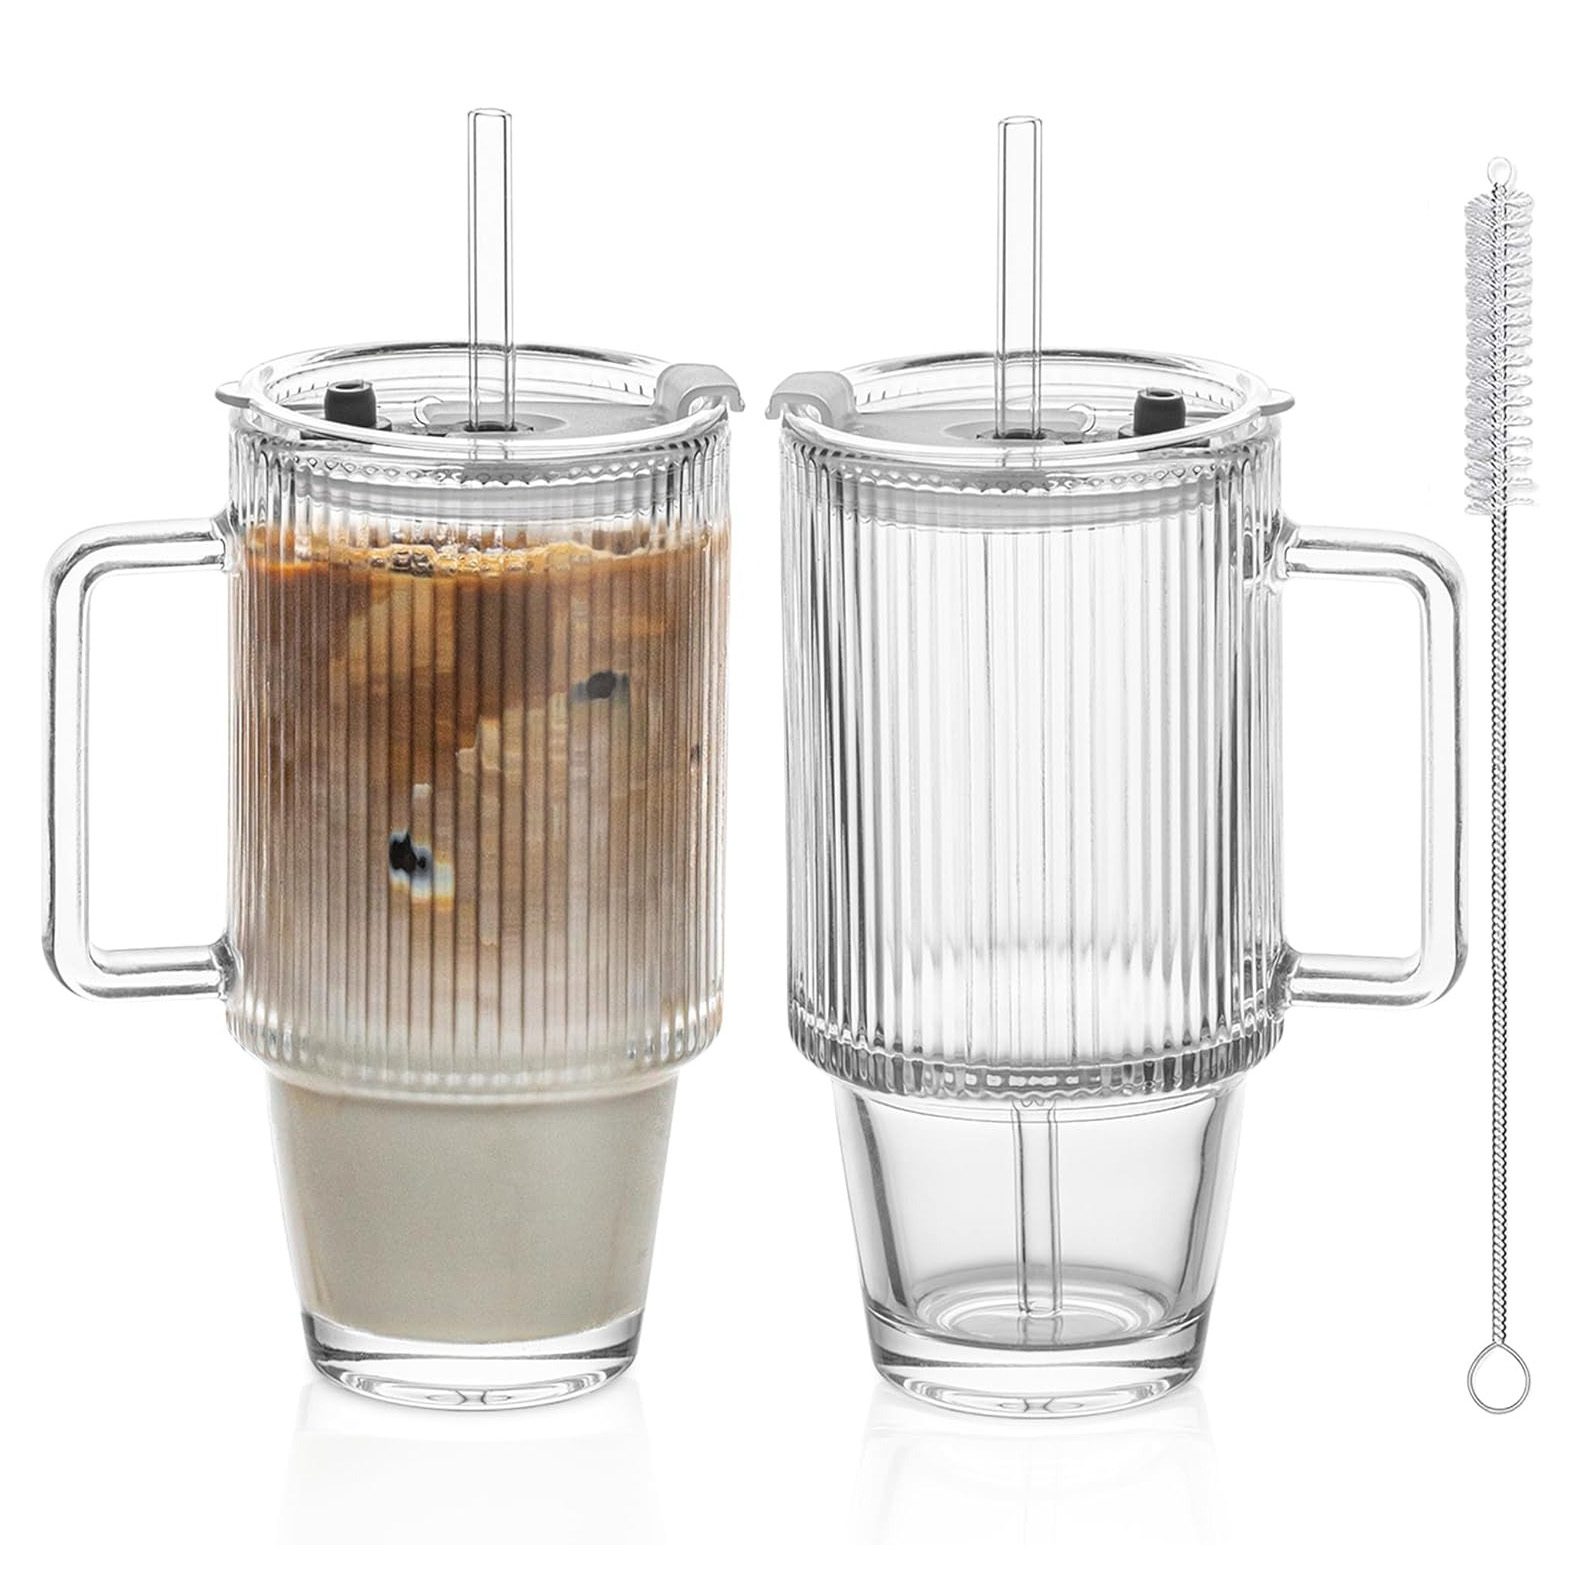
Aufgesetzte Henkel, bei denen ein separat geformter Henkel an zwei oder drei Kontaktpunkten mit dem Becherkörper verschmolzen wird, sind der Standard für die meisten Projekte mit individuell gestalteten Bechern. Sie ermöglichen weitaus mehr Gestaltungsfreiheit, darunter D-förmige Henkel, eckige Griffe und Henkel mit einer Vertiefung als Daumenauflage. Das Fertigungsrisiko liegt ausschließlich im Verschmelzungsprozess. Wenn der Becherkörper und der Henkel die Befestigungsstation mit unterschiedlichen Oberflächentemperaturen erreichen, wird die Verbindungsnaht zu einem Spannungskonzentrator, der bereits bei der Thermoschockprüfung versagt – und nicht erst bei der anfänglichen Qualitätsprüfung. Unsere Glühlinie führt Borosilikat-Becher durch einen kontrollierten Temperaturverlauf, der die Teile während der Befestigung innerhalb eines engen Temperaturbereichs hält, und wir verlangen mindestens drei Durchläufe durch den Temperaturzyklus an Vorproduktionsmustern, bevor wir grünes Licht für eine aufgebrachte Henkelform geben.
Die dritte Option ist der gegossene Henkel, bei dem geschmolzenes Glas in eine separate Henkelform gegossen und später mit dem Körper verschmolzen wird. Dieses Verfahren ist bei Borosilikatglas weniger verbreitet, da die höhere Gießtemperatur und das schnelle Aushärten es schwierig machen, die Maßhaltigkeit des Henkels zu gewährleisten. Gegossene Henkel weisen innerhalb einer Charge häufig Abweichungen von einem Millimeter oder mehr in der Dicke auf, und diese Abweichungen führen zu einer ungleichmäßigen Spannungsverteilung, die sich bereits beim ersten Spülgang durch den Kunden in Form von Bruch äußert. Ich empfehle keine gegossenen Henkel für Borosilikat-Becher, die häufigen Temperaturschwankungen ausgesetzt sind, darunter der Gebrauch im Kaffeeservice, das Aufwärmen in der Mikrowelle oder der Einsatz in gewerblichen Geschirrspülmaschinen.
Fassungsvermögen, Größe und Proportionen der Griffe, die den täglichen Gebrauch beeinflussen
Ein Henkel, der bei einem 300-Milliliter-Becher ausgewogen wirkt, kann sich bei einer 500-Milliliter-Version derselben Form unpraktisch anfühlen. Der Schwerpunkt verlagert sich, wenn der Becher gefüllt wird, und die Position des Henkelansatzes am Becherkörper im Verhältnis zu diesem Schwerpunkt entscheidet darüber, ob der Becher in der Hand des Benutzers nach vorne kippen will. Dies ist ein mechanisches Problem, kein ästhetisches, und genau diese Art von Detail führt zu Rücksendungen, wenn sie übersehen wird.
Bei Bechern im Bereich von 300 bis 400 Millilitern bietet ein Henkel mit einer Innenhöhe der Schlaufe von 55 bis 65 Millimetern und einer Befestigungsspanne von etwa 45 Millimetern ausreichend Platz für zwei Finger eines Erwachsenen und hält den Becher beim Ausgießen gleichzeitig aufrecht. Bei größeren Bechern im Bereich von 500 bis 600 Millilitern wird der Befestigungspunkt des Henkels um etwa 15 Millimeter nach oben verlagert, um die höhere Flüssigkeitslast auszugleichen, und die Innenbreite der Schlaufe vergrößert sich in der Regel auf 70 Millimeter oder mehr, um einen Dreifingergriff zu ermöglichen. Becher der Kategorie ab 750 Milliliter, die in Bierhallen und Spezialitäten-Cafés immer beliebter werden, lassen sich fast immer besser mit einem niedrigeren, breiteren Henkel handhaben, der das Gewicht näher an der Handfläche als an den Fingerknöcheln positioniert. Wir haben mehrere 1.000-Milliliter-Becher aus Borosilikatglas für eine nordamerikanische Craft-Brauerei-Kette hergestellt, und deren Designteam entschied sich für einen breiten D-Griff mit einer abgeflachten unteren Wölbung, nachdem Tests ergeben hatten, dass die standardmäßige ovale Schlaufe bei längeren Trinkrunden zu Ermüdungserscheinungen im Handgelenk führte.
Die Wandstärke des Henkels selbst ist ein weiterer Faktor, der Marken, die bereit sind, in Langlebigkeit zu investieren, von denen unterscheidet, die auf die Gesamtkosten optimieren. Ein Henkelquerschnitt aus Borosilikatglas mit weniger als 8 Millimetern biegt sich unter Belastung merklich durch, was den Eindruck von Zerbrechlichkeit erweckt, auch wenn das Glas tatsächlich nicht zerbricht. Wir legen standardmäßig eine Mindestdicke von 10 Millimetern für alle Henkel fest, die mit der ganzen Hand gegriffen werden, sowie 12 Millimeter für Bierkrughenkel, die eine Füllmenge von einem Liter oder mehr tragen. Das zusätzliche Glas erhöht das Gewicht pro Krug um etwa drei bis fünf Gramm, was zu einer geringfügigen Erhöhung des Versandgewichts und einer spürbaren Verbesserung des haptischen Erlebnisses für den Kunden führt.
Maßgeschneiderte Formlogik für Becher mit Henkel
Wenn ein Käufer eine individuelle Henkelform wünscht, dreht sich das Gespräch unweigerlich um die Investition in die Form. Eine einzelne Sonderform für einen Borosilikatbecher mit Henkel kostet in der Regel zwischen zweitausend und fünftausend Dollar, je nachdem, ob der Henkel gezogen oder aufgesetzt ist, wie viele Formkammern vorhanden sind und welche Oberflächenbeschaffenheit erforderlich ist. Bei Designs mit aufgesetztem Henkel sind zwei Formensätze erforderlich: einer für den Becherkörper und einer für den Henkel, wobei die Henkelform oft die komplexere der beiden ist, da die Trennlinie einem gekrümmten Verlauf folgen muss, der eine saubere Entformung ermöglicht, ohne die Grifffläche zu beschädigen.
Die Berechnung der Formamortisation hängt vom Auftragsvolumen ab, und Käufer unterschätzen häufig, wie schnell die Stückkosten sinken, sobald die Formkosten auf eine Produktionscharge verteilt werden. In der Regel führen wir die Formkosten bei der ersten Bestellung als separate Position auf, wobei das Eigentum beim Käufer verbleibt, sodass der Stückpreis bei nachfolgenden Chargen nur die Kosten für Glas, Arbeitsaufwand und Endbearbeitung widerspiegelt. Bei Bestellungen von mehr als fünfzigtausend Einheiten erhöht die Formamortisation die Gesamtkosten um weniger als zehn Cent pro Stück, was im Vergleich zu dem Preisaufschlag, den eine maßgeschneiderte Griffform im Einzelhandel erzielt, vernachlässigbar ist. Der wichtigere Kostenfaktor ist tatsächlich die Produktionszykluszeit, nicht der Formstahl. Ein komplexer, aufgesetzter Griff mit Daumenauflage und drei Kontaktpunkten verlängert den Formzyklus im Vergleich zu einer einfachen gezogenen Schlaufe um etwa acht bis zehn Sekunden, und diese Zeit summiert sich bei einer Bestellung von einhunderttausend Einheiten zu zusätzlichen Maschinenstunden, die manche Fabriken im Stückpreis verrechnen, anstatt sie als separate Gebühr auszuweisen.
Wir empfehlen Käufern, vor dem Stanzen des Stahls eine Formflusssimulation anzufordern. Diese Simulation modelliert, wie sich das Borosilikatglas im Formhohlraum ausfüllt, und sagt voraus, wo sich Lufteinschlüsse, Verbindungsnähte und Spannungskonzentrationen bilden werden. Anhand der Ergebnisse kann der Werkzeugkonstrukteur die Angusspositionen und Entlüftungen noch vor der Bearbeitung der Form anpassen und so das iterative Ausprobieren vermeiden, das die Musterphase um Wochen verlängern kann. Unser hauseigenes Werkzeugbau-Team führt diese Simulationen für jedes neue Griffdesign durch, und wir teilen die Ergebnisse dem Einkäufer im Rahmen des Freigabepakets vor der Serienfertigung mit, damit niemand vom ersten Muster überrascht wird.
Gestaltungsentscheidungen, die Produktlinien mit vielen Artikelnummern vereinfachen
Griffe sind eines der wirksamsten Mittel, um aus einer einzigen Form für den Becherkörper mehrere SKUs zu erstellen. Eine Marke kann denselben 400-Milliliter-Becherkörper aus Borosilikatglas mit einem C-Henkel für die Heißgetränke-Produktlinie und einem eckigen D-Henkel für die Bier-Produktlinie bestellen, wobei sich die zusätzlichen Werkzeugkosten auf den Henkelform-Einsatz beschränken und nicht auf einen komplett neuen Satz an Becherkörperformen. Wir haben mehrere Kunden, die diese Strategie nutzen, um über fünf oder sechs Henkelvarianten hinweg ein einheitliches Markenbild zu wahren, wobei alle Varianten auf derselben Produktionslinie hergestellt werden und zwischen den Chargen nur geringfügige Werkzeugumrüstungen erforderlich sind.
Die Einschränkung liegt in der Geometrie der Befestigungsstelle. Die Form für den Becherkörper muss einen flachen oder vertieften Aufsatzbereich aufweisen, an dem verschiedene Henkelformen sauber befestigt werden können. Wenn der Körper an der Befestigungsstelle mit einer stark gewölbten Oberfläche gestaltet ist, benötigt jede Henkelvariante eine individuell angepasste Kontaktfläche, was den Zweck einer gemeinsamen Körperform zunichte macht. Unsere Empfehlung für Marken, die Produktlinien mit mehreren Artikelnummern aufbauen, lautet, den Becherkörper mit einem vertikalen, flachen Bereich von mindestens 20 Millimetern Höhe nahe dem Rand zu gestalten, an dem jede Henkelvariante ohne Änderungen an der Körperform verschmolzen werden kann. Dies bringt zwar eine kleine konstruktive Einschränkung mit sich, zahlt sich jedoch später durch die damit verbundene Produktionsflexibilität aus.
Farbe und Oberfläche sind weitere Merkmale, durch die sich die Griffvarianten unterscheiden, ohne dass die Werkzeuge geändert werden müssen. Griffe aus Borosilikatglas können durch Zugabe von Metalloxiden zur Glasmasse in den Farbtönen Bernstein, Rauchgrau oder Kobaltblau getönt werden, wodurch ein zweifarbiger Becher entsteht, der als Premiumprodukt wahrgenommen wird – und das ohne zusätzliche Formkosten. Ein transparenter Becher mit bernsteinfarbenem Henkel ist beispielsweise ein Dauerbrenner bei mehreren unserer europäischen Einzelhandelskunden, die ihn als saisonales Herbst-Kaffeezubehör vermarkten. Der einzige erwähnenswerte Produktionshinweis ist, dass getönte Griffe und klare Körper einem abgestimmten Tempern unterzogen werden müssen, da das farbige Glas Wärme mit einer etwas anderen Geschwindigkeit aufnimmt und abgibt. Werden sie nach unterschiedlichen Temperaturanstiegsprofilen getempert, führt diese Diskrepanz dazu, dass sich der Griff beim thermischen Schocktest am Ende der Produktionslinie löst.
Was Käufer vor der Bestellung hinsichtlich der Haltbarkeit der Griffe prüfen sollten
Unabhängig von der Wahl des Designs gibt es vier spezifische Tests für Henkel, die Teil jeder Freigabe vor der Serienproduktion sein sollten. Der Thermoschocktest, bei dem der Becher mindestens fünfmal zwischen kochendem Wasser und Eiswasser hin- und hergewechselt wird, zeigt, ob an der Verbindungsstelle zwischen Henkel und Becherkörper eine Spannungskonzentration vorliegt, die zu einem Riss führen könnte. Beim Zugversuch am Henkel wird eine statische Belastung von mindestens 15 Kilogramm auf den Henkel ausgeübt, während der Becherkörper fest fixiert ist. Bei einem vollständig gefüllten 1-Liter-Becher ist die tatsächliche Belastung im Gebrauch zwar weitaus geringer, doch der Schwellenwert von 15 Kilogramm deckt Fertigungsfehler auf, die bei einem Test mit geringerer Belastung unentdeckt blieben. Der Geschirrspüler-Schlagversuch simuliert über mehrere hundert Zyklen hinweg das Anstoßen des Bechers an den Zinken des Geschirrkorbs und an benachbarte Gegenstände. Henkel mit scharfen Innenecken oder dünnen Befestigungspunkten werden in dieser Umgebung abplatzen, selbst wenn sie die statischen Tests bestehen. Schließlich überprüft der Stapeltest, dass der Henkel nicht verhindert, dass sich der Becher so mit anderen Bechern ineinander stapeln lässt, dass eine Punktbelastung auf der gewölbten Glasoberfläche entsteht. Henkel, die über den maximalen Durchmesser des Bechers hinausragen, sind die häufigste Ursache für Stapelfehler und fast immer das Ergebnis einer Konstruktionsprüfung, bei der das Aussehen Vorrang vor der Praktikabilität hatte.
Die Verpackung ist der andere Faktor, den die Geometrie des Griffs direkt beeinflusst. Ein Becher mit einem breiten D-Griff benötigt möglicherweise einen größeren Karton als ein Becher mit einem eng anliegenden Schlaufengriff, und dieser Unterschied in den Kartonabmessungen summiert sich über eine gesamte Containerladung hinweg zu erheblichen Schwankungen bei den Frachtkosten. Wir führen für jedes neue Griffdesign Verpackungssimulationen durch und teilen dem Einkäufer vor Produktionsbeginn die erwartete Kartonauslastung mit, denn es ist weitaus kostengünstiger, den Winkel eines Griffs bereits in der Formphase um drei Grad anzupassen, als die Verpackung für ein bestehendes Produkt neu zu entwerfen, das bereits den Zoll passiert hat.
Häufig gestellte Fragen zu Glasbechern mit Henkel
Wie viel kostet eine maßgefertigte Form für Griffe aus Borosilikatglas?
Eine Ein-Kavitäten-Form für einen maßgefertigten Henkel kostet in der Regel zwischen zweitausend und fünftausend Dollar, wobei die Henkelform selbst den geringeren Anteil ausmacht, sofern die Form für den Becherkörper wiederverwendet werden kann. Gezogene Henkel erfordern keine separate Henkelform und sind daher die kostengünstigste Option für Sonderformen bei knappem Budget. Aufgesetzte Henkelformen mit komplexen Geometrien, wie beispielsweise Daumenauflagen oder mehrere Befestigungspunkte, liegen am oberen Ende dieser Preisspanne.
Kann ich eine kleine Testcharge bestellen, bevor ich mich zu einem vollständigen Produktionsauftrag verpflichte?
Ja, und wir empfehlen dies. Die meisten Hersteller, darunter auch wir, bieten nach Fertigstellung der Form eine Vorab-Musterproduktion von 50 bis 200 Stück an. Diese Musterproduktion ermöglicht es dem Käufer, die Tasse in die Hand zu nehmen, sie eigenen Thermoschock- und Spülmaschinentests zu unterziehen und die Griffigkeit zu überprüfen, bevor die Hauptproduktion beginnt. Die Musterproduktion verlängert den Zeitplan um etwa zwei bis drei Wochen, deckt jedoch Probleme beim Griffdesign auf, die in einer CAD-Darstellung nicht erkennbar sind.
Welche Griffform eignet sich am besten für Linkshänder?
Symmetrische Griffprofile, typischerweise D-förmige oder abgerundete Schlaufen, eignen sich gleichermaßen gut für Links- und Rechtshänder, da der Griff keine bestimmte Daumenausrichtung vorgibt. Probleme hinsichtlich der Händigkeit verursachen hingegen Designs mit einer ausgeprägten Daumenauflage oder einer asymmetrischen Ausbuchtung, die die Hand zu einer Seite hinführt. Für Marken, die nicht garantieren können, dass alle Endverbraucher Rechtshänder sind, ist ein symmetrischer Griff die sicherere Wahl und erfordert keine zusätzlichen Investitionen in Werkzeuge.
Verleiht ein schwererer Henkel der Tasse ein hochwertigeres Gefühl oder macht er den Versand nur teurer?
Das hängt vom Kontext ab. Ein dickerer Henkel mit massivem Querschnitt vermittelt tatsächlich einen Eindruck von Qualität, insbesondere im Gastronomiebereich, wo Becher häufig in die Hand genommen werden und einer rauen Behandlung ausgesetzt sind. Wenn das Gesamtgewicht des Bechers jedoch 500 Gramm übersteigt, überwiegen die höheren Versandkosten sowohl bei der Luft- als auch bei der Seefracht den haptischen Vorteil. Wir haben festgestellt, dass ein Henkelgewicht zwischen 30 und 50 Gramm bei einem 400-Milliliter-Becher das richtige Gleichgewicht zwischen wahrgenommener Solidität und Logistikkosten herstellt. Für Marken, die über E-Commerce-Kanäle verkaufen, bei denen die Preisgestaltung nach Volumengewicht gilt, lohnt es sich, diesen Gewichtsbereich für den Henkel genau im Auge zu behalten, da bereits zehn Gramm zusätzliches Glas das Verpackungsgewicht um zwanzig Gramm erhöhen können, sobald Schutzpolster hinzugefügt werden.
Was ist, wenn mein Entwurf sowohl einen Griff als auch eine Silikonhülle oder einen Holzdeckel hat?
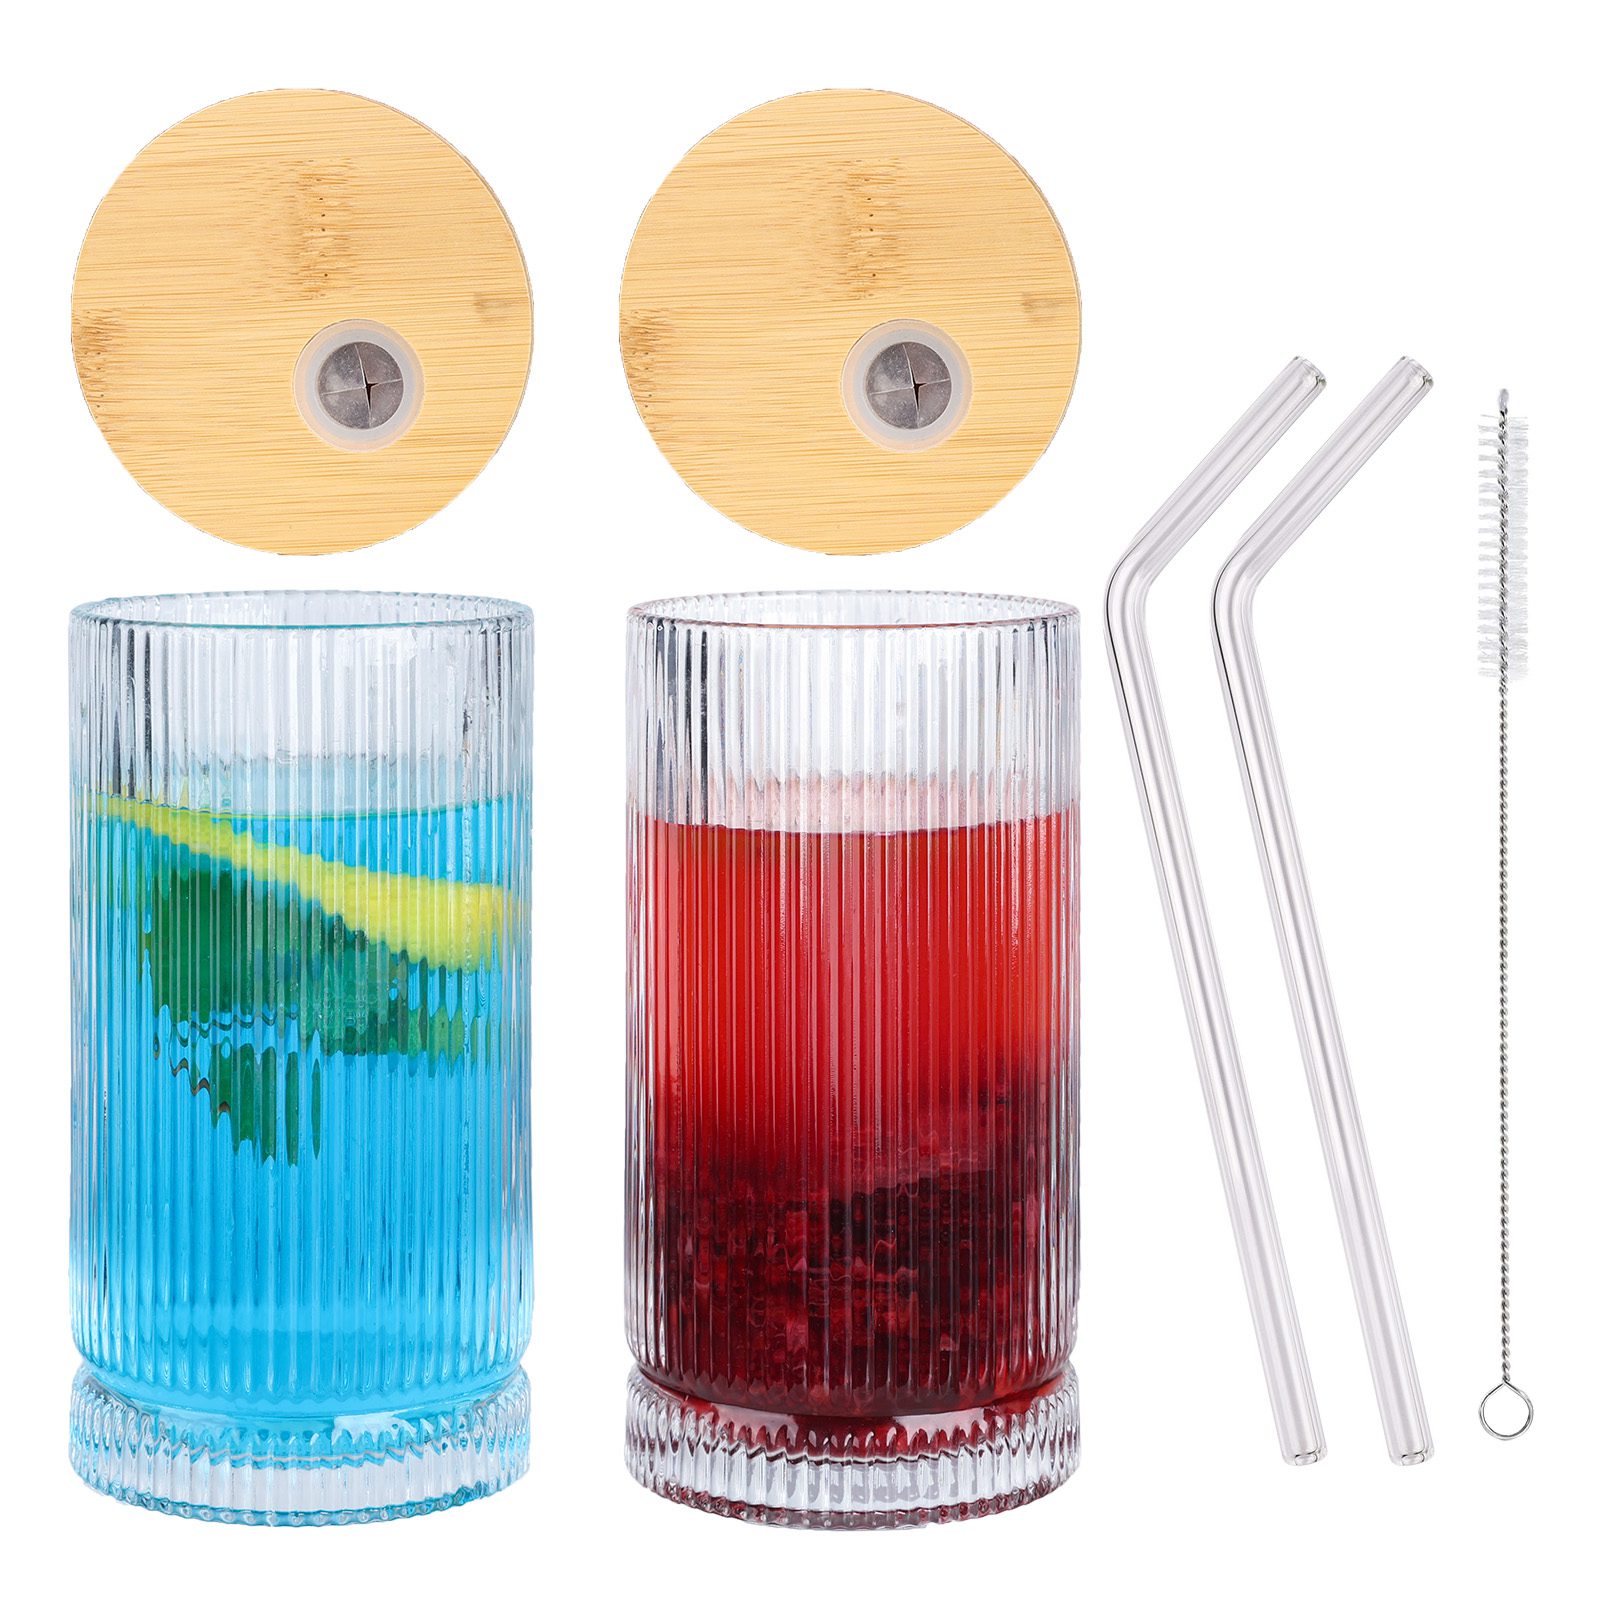
Bei Bechern mit mehreren Bauteilen ist eine Abstimmung zwischen der Befestigung des Henkels und den anderen Bauteilen erforderlich. Ein Holzdeckel mit Silikondichtung sorgt beispielsweise für zusätzliche thermische Masse, die die Abkühlgeschwindigkeit des Bechers während des Temperns beeinflusst, und die Befestigungsstelle des Henkels neben dem Deckel sollte auf eventuelle Restspannungen überprüft werden. Wir haben für einen Premium-Einzelhandelskunden Borosilikat-Becher mit Henkeln, Holzdeckeln und Silikonhüllen als eine einzige, fertig montierte Artikelnummer hergestellt, und der Schlüssel zum Erfolg lag darin, die komplette Baugruppe dem gesamten Testprotokoll zu unterziehen, anstatt jede Komponente einzeln zu prüfen. Geringe Unterschiede in der Wärmeausdehnung zwischen Glas, Holz und Silikon können zu Passungsproblemen führen, die erst nach mehreren Nutzungszyklen auftreten. Teilen Sie Ihrem Hersteller frühzeitig die vollständigen Spezifikationen der Baugruppe sowie Ihr erwartetes Bestellvolumen und den angestrebten Liefertermin mit, um die Kompatibilität aller Materialien sicherzustellen. Kontaktieren Sie unser Team unter [email protected], um das Design Ihres Bechergriffs zu besprechen und eine Formflusssimulation zu erhalten, bevor mit dem Werkzeugbau begonnen wird.
Wenn Sie daran interessiert sind, sollten Sie sich diese verwandten Artikel ansehen:
Borosilikatglas vsordinäres GlasNatronkalkglas
Professioneller Anbieter von hochwertigen Bechern aus Borosilikatglas
Komplettanbieter für Glaswaren – Direktlieferung an Käufer weltweit
wie man sich die beliebtesten Wasserflaschen auf dem Markt beschafft